焊接方法装配车间气体概述
点焊步骤中引发的的废水化学因素僵化,关键具有电焊烟尘、彩石化合物物、有毒固体等。利用点焊流程带来对比,的废水化学因素带来对比:
烟气颗粒状物
:一般含量为铁、锰、铬、镍等废金属腐蚀物,比表面积通常情况下在0.01-1μm之間,易自动隐藏在室内空气中。
危害性的气体
:还包括什么是臭氧(O₃)、氮脱色物(NOx)、一脱色碳(CO)、二脱色碳(CO₂)等。
甲醛释放性可挥发物(VOCs)
:的部分悍接工艺设备中食用焊剂或保护的有害气体时有出现小量VOCs。
对焊印刷废气还具有下的特点:
孔径小
:大一些粒状肥料物算是可吸进粒状肥料物(PM10及PM2.5),对躯干影响大。
质量浓度跌涨大
:对接焊施工时烟粉尘行成量随生产技术基本参数变现比较明显。
高温天气高湿
:位置焊接加工有机废气治理工作温度较高且有水水蒸汽,新增了外理高难度。
焊接加工有机废气物正确处理思路与步骤
治理困惑
粒状物祛除的效率规范要求高
:不锈钢焊接烟粉尘科粒狗狗细小病毒,常用布袋除尘专用设备根本无法高效率的捕集器。
多种多样污染问题物偏铝酸根
:需一起整理小粒物、气态水污染源,加工搭配繁多。
厂区构造限定
:焊接工艺钳台分散式或转移时,集气软件系统设置麻烦大。
耗电与运营人工成本
:外理平台需照顾特效与成本性。
关键点工艺基本原则
原头调整
:优先权用到低焊接工艺技术烟尘焊接工艺技术产品和工艺技术。
有效集气操作系统
:要根据生产线上分布设置有效率的局部位送风或整体结构通风模式。
单级治理工学艺
:基本要"预进行治理 +主进行治理 +后进行治理 "的搭配加工。
自动化化操纵
:依据排放物有机废气浓度自動调结体系正常运行因素,减小能效比。
经点典例解析
事例一:某轻型物理厂焊接工艺厂区排放物整冶
工程项目背景图案
:
勾臂垃圾车间以魔幻结构设计件点焊偏重于,采用弧焊、气态保证焊等许多施工工艺,每日存在烟气约50kg,废气排放温差常达60℃这。
清理措施
:
集气系统性
:选择顶吸罩+侧吸罩组合起来,保证对焊工作台面烟粉尘气体吸附率≥90%。
加工技艺
:
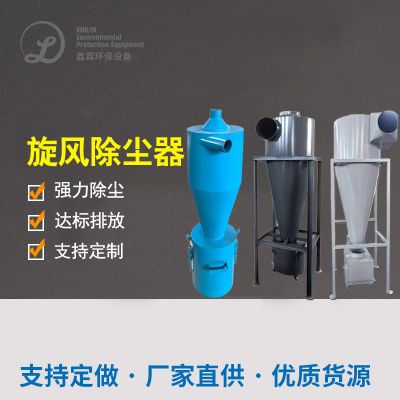
预工作:风暴除灰器出掉大颗粒肥料
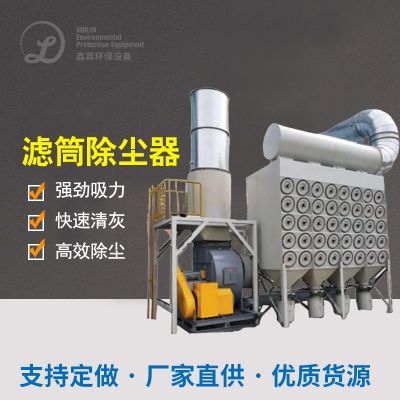
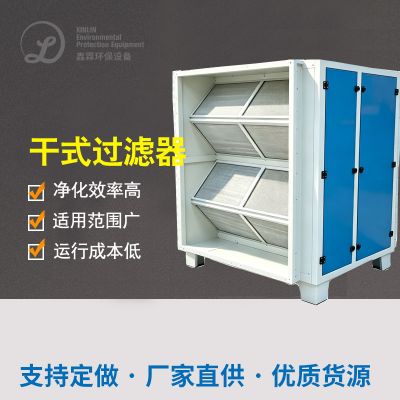
主加工:高质量滤筒旋风除尘器器(PTFE滚涂过滤槽)
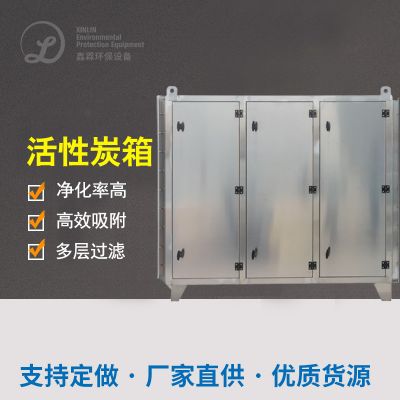
后治疗:活力性炭物理吸附保护装置治疗稳定度气态污染问题物
智慧控住
:不同电弧焊接工位器具会自动驻车会自动的调节通风机带速。
清理功效
:
顆粒物直接排放渗透压<10mg/m³
VOCs消除率>85%
设计碳排放量降低了30%


 扫一扫添加微信