大型项目背景图案
该精酿酒厂坐落于宁波省,日常量30吨,生产废水排出量约200m³/d。由坐落于水网络资源焦虑不安范围,工厂规范标准保证部件水造纸废水处理,时候符合要从严的排出规范标准。
焦化废水组成成分及来历
废渣核心主要包括3类:
糖化废水处理:包含桃子君糖、蛋清质,COD约8000mg/L
发酵法废水处理工艺:含鲜酵母残体、酒,COD约5000mg/L
包装盒焦化废水:含清洁工作剂和少量出啤洒,COD约1500mg/L
治理加工制作工艺 环节
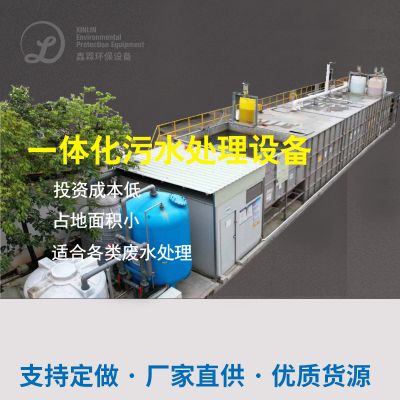
主要包括"物理化学预加工+MBR膜生物制品反应迟钝器+RO反融于"加工:
拖动格栅板
:我们要除麦壳等大顆粒钙镁离子
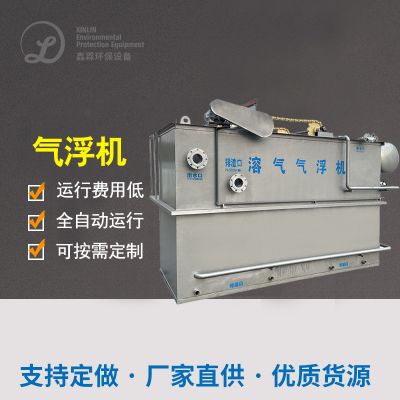
气浮部件
:清除植物油脂和橡胶胶体部分类物质
蛋白质水解酸性反应池
:提高了废气可血生化性
MBR软件系统
:默认设置PVDF弧形纤维板膜,废水溶液浓度维护在8000-10000mg/L
RO模式
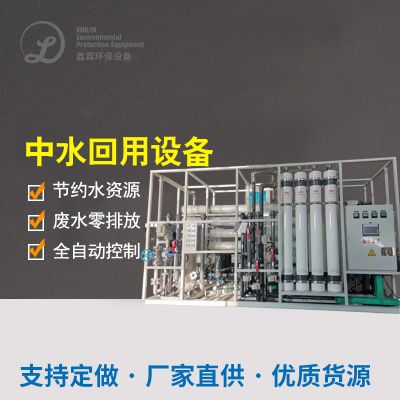
:对MBR出液开始宽度处里,产水回收于洗多种工序
飞灰操作
:采取板框隔膜压滤机脱水怎么办,泥饼土石方处理
终于郊果
程序操作稳定的后达到:
综上冒水COD < 50mg/L,BOD5 < 10mg/L
循环发电量达60m³/d,占全厂用发电量的25%
淤泥形成量抑制40%
年可节约水物资管理费约320万元


 扫一扫添加微信